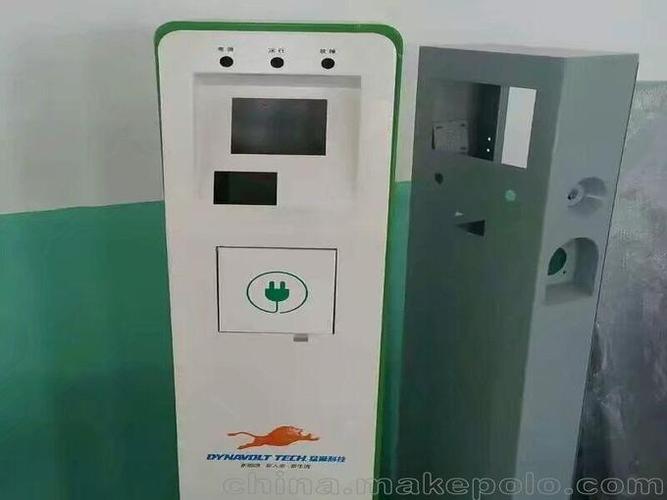
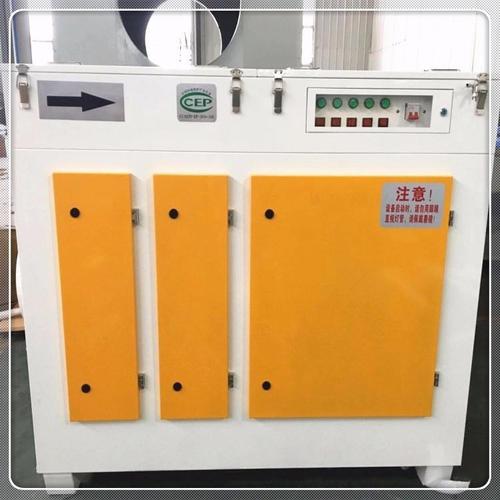
在新能源与高端装备制造迅速发展的当下,全自动钣金焊接件锂电池储能机箱外壳定做以及自动攻丝机机箱钣金产品,正成为工业机箱领域的两大核心需求。无论是储能系统的安全防护,还是自动化设备的精密装配,钣金机箱的质量直接决定了整体设备的可靠性与寿命。
一、锂电池储能机箱外壳定做:全自动钣金焊接的优势
锂电池储能机箱通常需要具备高强度、密封性、散热性及耐腐蚀性。传统人工焊接效率低且一致性差,而全自动钣金焊接件通过机器人或专机焊接,可实现焊缝均匀、变形小、气密性高。定做流程包括:
- 设计确认:根据电池模组尺寸、散热风道、BMS安装位等出具3D钣金图。
- 材料选择:常用SPCC冷轧板、SECC电解板、铝板或不锈钢,表面可做喷塑、电泳或达克罗处理。
- 全自动冲压折弯:数控转塔冲或激光切割下料,折弯机器人保证角度精度。
- 全自动焊接:激光焊或氩弧焊配合变位机,完成箱体框架与封板的无缝焊接。
- 后处理与检测:打磨、防锈、试水、气密测试。
定做的储能机箱可满足IP54~IP65防护等级,适应户外柜、集装箱储能等场景。
二、自动攻丝机机箱钣金产品:精密度与效率并重
自动攻丝机机箱不仅是设备的外壳,更要为内部攻丝主轴、导轨、控制板提供稳固安装。这类钣金产品常采用多折弯、加强筋、活动门及观察窗结构。关键要点包括:
- 钣金厚度一般为1.5~3.0mm,确保攻丝时的振动不引起共振。
- 预攻丝或自攻丝孔位需一次冲压成型,孔距公差±0.1mm。
- 表面处理防静电喷塑,颜色常见RAL7035或定制色。
- 可集成全自动攻丝模块的安装接口,如M3~M12螺纹底孔。
对于高速自动攻丝机,机箱钣金产品还需预留冷却风道、电缆过线孔及接地端子,并配合减震脚垫降低噪音。
三、机箱钣金产品的通用制造标准
无论储能机箱还是攻丝机机箱,优秀钣金产品应遵循:
- 图纸标准化:采用GB/T 1804-m级公差,未注倒角R0.5。
- 工艺可追溯:从激光切割到折弯、焊接、喷涂均有记录。
- 样品与批量一致性:首件检验+PPAP文件。
- 成本优化:提高材料利用率,减少焊接变形校正时间。
四、选择定做厂家的建议
客户在定做全自动钣金焊接件锂电池储能机箱外壳或自动攻丝机机箱钣金产品时,应重点考察厂家是否具备光纤激光切割机、数控折弯机、全自动焊接机器人、攻丝机及喷涂线。同时可要求提供过往储能机箱或攻丝机机箱案例,确认其处理过类似焊接变形与攻丝孔精度的经验。
全自动钣金焊接技术结合定制化设计,能让锂电池储能机箱与自动攻丝机机箱同时获得结构强度与生产效率。随着模块化与一体化趋势加强,钣金机箱定做将更依赖数字化设计与全自动产线,助力新能源与自动化设备快速落地。